Методы устранения
В патроне или центре станка закрепляют деталь 3, а на суппорте станка устанавливают вибродуговую головку. К детали и головке подводят ток низкого напряжения. С помощью роликов 1 электродную проволоку 2 подают к детали. Конец проволоки вибрирует в результате действия вибратора.
При вибрации электрода вследствие его прикосновения к наплавляемой детали наблюдается короткое замыкание, сила тока возрастает, а напряжение падает. При отходе электрода от детали за счет энергии магнитного поля образуются экстротоки, резко повышается напряжение и загорается электрическая дуга. Длительность горения дуги 0,002 – 0,003 с. В течение каждого цикла наблюдаются периоды: короткое замыкание, электрический разряд.
При вибродуговой наплавке необходимо обеспечить четкую вибрацию электрода, что позволяет систематически замыкать и размыкать электрод с деталью и дает возможность наплавлять металл при низком напряжении источника тока, стабилизирует процесс наплавки при малом напряжении.
С целью защиты расплавленного металла от взаимодействия с окружающей средой вибродуговую наплавку можно выполнять под флюсом, в среде защитных газов. Большое распространение получила наплавка с применением жидкости. Жидкость, подаваемая в зону контакта, обеспечивает защиту жидкого металла и закалку наплавленного слоя, охлаждает наплавляемую деталь и уменьшает зону термического влияния. Обычно в качестве охлаждающей жидкости используют 4–5-процентный раствор кальцинированной соды в воде. При наплавке проволокой с высоким содержанием углерода для предотвращения образования трещин можно применять 10–30-процентный раствор технического глицерина в проточной воде.
При восстановлении ответственных деталей используют вибродуговую наплавку с применением ультразвука. Ультразвук, воздействуя на металл в жидкой фазе, обеспечивает равномерность структуры, повышает твердость и износостойкость, увеличивает прочность детали.
Перед вибродуговой наплавкой детали очищают от ржавчины, грязи, масла, нагара металлической щеткой, наждачной шкуркой или подвергают пескоструйной обработке. Детали, имеющие большой односторонний износ, рекомендуется протачивать или шлифовать. Отверстия, шпоночные пазы заделывают медными или графитовыми заглушками, химическими твердеющими смесями. При установке деталей в патрон или центры биение их должно быть минимальным. Проверяется биение визуально по изменению расстояния между концом электрода и поверхностью вращающейся детали.
Расчет режима наплавки выполняется в зависимости от толщины наплавляемого слоя:
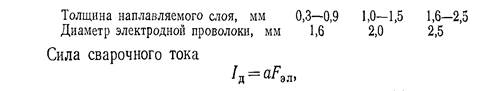
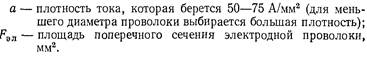
где
Наплавку ведут при обратной полярности тока («плюс» – на электрод), что обеспечивает лучшее качество наплавленного слоя. Напряжение на дуге должно быть 14–30 В. При напряжении ниже 14 В уменьшается тепловое воздействие дуги на металл, наблюдается непровар. Если же напряжение выше 30 В, то происходит разбрызгивание и выгорание электродного металла, значительно увеличивается зона термического влияния и деформация деталей. Для наплавки тонкостенных деталей небольшого диаметра, где нежелателен значительный нагрев детали, применяют напряжение 14–16 В. Крупногабаритные детали с износом 1,5–3 мм наплавляют при напряжении 24–28 В. При наплавке на переменном токе напряжение берут на 10–15% больше, чем на постоянном.
Оптимальные значения индуктивности зависят от частоты вибрации электрода, напряжения на дуге, силы тока в цепи и других факторов. При малой индуктивности появляется холостой ход в каждый период вибрации электрода, снижается устойчивость процесса наплавки, а при слишком большой нарушается стабильность процесса наплавки и увеличивается разбрызгивание металла. Поэтому величину дополнительной индуктивности в каждом отдельном случае приходится определять экспериментально или рассчитывать по формуле:
Информация по теме:
Организация технологического процесса ТО и ТР на сто
Технологические процессы ТО и ТР легковых автомобилей Под технологическим процессом ТО и Р понимается определенная последовательность выполняемых работ и операций, имеющих своей целью поддержание и восстановление работоспособности автомобиля. Основной задачей технологического процесса ТО и Р являет ...
Классификация
На линиях метрополитена применяются различные схемы РЦ, отличающиеся условиями их работы, типом аппаратуры и другими признаками. По роду сигнального тока все рельсовые цепи метрополитена относятся к РЦ переменного тока, поскольку постоянный ток используется для тяги поездов и не может быть применен ...
Замена катушки зажигания
1. Отсоедините провод от клеммы «–» аккумуляторной батареи. 2. Отверните две гайки крепления (под ними установлены пружинные шайбы) и отсоедините два провода от клемм катушки зажигания. 3. Отсоедините высоковольтный провод от катушки. 4. Отверните гайку 1 (обратите внимание, под гайкой установлены ...
Навигация
- Главная
- Транспортная логистика
- Основные понятия грузоведения
- Строительство автомобильных дорог
- Обслуживание локомотивов
- Автомобильный транспорт
- Моторные масла
- Материалы