Области применения и способы газовой сварки
Газовая сварка относится к группе сварки плавлением. Метод газовой сварки прост, не требует сложного оборудования и источника электрической энергии. К недостаткам газовой сварки относятся меньшая скорость и большая зона нагрева, чем при дуговой сварке.
Газовую сварку применяют при изготовлении и ремонте изделий из тонколистовой стали толщиной 1-3 мм, монтаже труб малого и среднего диаметров, сварке соединений и узлов, изготовляемых из тонкостенных труб, сварке изделий из алюминия и его сплавов, меди, латуни и свинца, сварке чугуна с применением в качестве присадки чугунных, латунных и бронзовых прутков, наплавке твердых сплавов и латуни на стальные и чугунные детали.
Газовой сваркой могут соединяться почти все металлы и сплавы, применяемые в настоящее время в промышленности. Наиболее широкое применение газовая сварка получила при строительно-монтажных работах, в сельском хозяйстве и при ремонтных работах.
Ремонт выполняется газовой сваркой, толщина кронштейна 2мм, состоит из низкоуглеродистой стали (Ст3) - эта сталь относится к хорошо свариваемой.
Присадочную проволоку берем - Св-08, Св-08А, ø проволоки - 1,5мм, горючий газ - ацетилен.
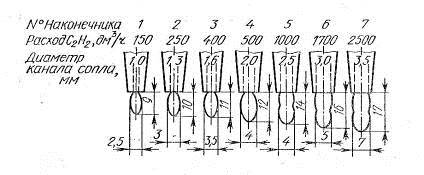
Для выполнения сварочных работ необходимо, чтобы сварочное пламя обладало достаточной тепловой мощностью. Сварочное пламя образуется при сгорании горючего газа в кислороде. Пламя нагревает и расплавляет основной и присадочный металл в месте сварки. Наибольшее применение в газовой сварки нашло кислородно-ацетиленовое пламя, так как оно имеет высокую температуру (3150 ̊С) и обеспечивает концентрированный нагрев. От состава горючей смеси (соотношение кислорода и горючего газа) зависят внешний вид, температура и влияние сварочного пламя на расплавленный металл. Изменяя состав горючей смеси – изменяются основные параметры сварочного пламя. Мощность пламени горелки определяется количеством ацетилена, проходящего за один час через горелку, и регулируется наконечниками горелки.
Виды горелок для ацетиленокислородной сварки: инжекторные (ГС-1, Г2, Г3), безинжекторные (Г1).
Номера мундштуков бывают: 000, 00, 0, 1, 2, 3, 4, 5, 6, 7, 8, 9.
Технические характеристики мундштуков горелок
|
Параметры |
Номер мундштука | |||||||||||
|
000 |
00 |
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 | |
|
Толщина стали, мм |
До 0,1 |
0,1-0,2 |
0,2-0,5 |
0,5-1 |
1-2 |
2-4 |
4-7 |
7-11 |
11-17 |
17-30 |
30-50 |
>50 |
Мощность пламени выбирается в зависимости от толщины свариваемого металла и его свойств. Количество ацетилена в час, необходимое на 1 мм толщины свариваемого металла, устанавливается практикой. При сварке низкоуглеродистой стали на 1 мм толщины сварочного металла требуется 100-130 дм³ ацетилена в час. Чтобы узнать требуемую мощность пламени. Надо умножить удельную мощность на толщину свариваемого металла в мм.
Пример. Для ремонтной сварки кронштейна из низкоуглеродистой стали толщиной 2мм минимальная мощность сварочной горелки составит 100х2 = 200 дм3/ч, наибольшая – 130х2 = 260 дм3/ч.
Сварку выполняют горелкой ГС-3, либо ГС-2 с наконечником №2.
Для сварки различных металлов требуется определенный вид пламени. Виды сварочного пламени: нормальное, окислительное, науглероживающее. Газосварщик регулирует и устанавливает вид сварочного пламени на глаз.
Информация по теме:
Факторы технологического развития отрасли- новые перевозочные технологии,
информатизация, постоянное обучение персонала для работы с новым оборудованием
В настоящее время в ОАО «РЖД» на разных стадиях внедрения находятся информационные системы управления различными функциональными направлениями деятельности: учет контейнерного парка, управление финансовыми потоками, человеческими ресурсами, продажей билетов и т.п. Со временем все участки управленче ...
Ремонт системы смазки
Повышенный расход масла в первую очередь зависит от двух вещей: состояния направляющих клапанов и поршневых колец. Если направляющие клапанов изношены, если есть слишком большой зазор между ними и штоками клапанов, или если маслоотражательные колпачки потеряли эластичность, имеют трещины, отсутству ...
Удаление воздуха из гидропривода
Прокачка тормозов на автомобилях семейства ваз 2110 необходима для удаления воздуха из гидропривода, который значительно снижает эффективность рабочей тормозной системы. Воздух может попасть в гидропривод вследствие разгерметизации системы при ремонте или замене отдельных узлов, а также при замене ...
Навигация
- Главная
- Транспортная логистика
- Основные понятия грузоведения
- Строительство автомобильных дорог
- Обслуживание локомотивов
- Автомобильный транспорт
- Моторные масла
- Материалы