Проектирование инструмента
Для того чтобы производить обработку вращательным движением резца, резец должен быть жестко соединен со шпинделем или радиальным суппортом планшайбы. У расточных станков резец не может быть непосредственно закреплен на расточном шпинделе или суппорте планшайбы. Для этой цели необходимо иметь переходный инструмент, который принято называть вспомогательным инструментом.
Вспомогательные инструменты, применяемые для закрепления режущих инструментов при растачивании, могут быть подразделены на 3 группы: концевой инструмент; двух опорный; расточные оправки.
Расточная оправка состоит из цилиндрической части 1 и конического (конус Морзе 5) хвостовика 2 с лапкой 3. Резец устанавливается в цилиндрическую часть под углом 60° к оси инструмента и закрепляется двумя болтами. Цилиндрическая часть изготовлена из стали 40.
В качестве материала режущей части расточного резца применяется быстрорежущая сталь, металлокерамические минералокерамические инструментальные материалы
Быстрорежущая сталь Р9 или Р18 имеет мировое применение и обладает наилучшими режущими свойствами.
По конструкции расточные оправки условно можно разделить на 2 вида оправки с односторонним и двусторонним расположением однолезвийного инструмента и оправки для многолезвийного инструмента. Большое значение имеет жесткость консольных оправок, особенно для чернового растачивания, когда снимается значительный слой металла и оправки испытывают большие напряжения изгиба.
Во время работы оправка испытывает совместное действие крутящего и изгибающего моментов, которые зависят от усилий резания и влияют на стабильность первоначальной точности оправки. Поэтому необходимо учитывать допускаемое соотношение вылета и диаметра оправки, гарантирующая точность ее положения при работе. Это соотношение выводится из условия, что напряжения, возникающие от действия внешних сил, не превышает предела упругости, т.е. деформации оправки исчезают со снятием нагрузки.
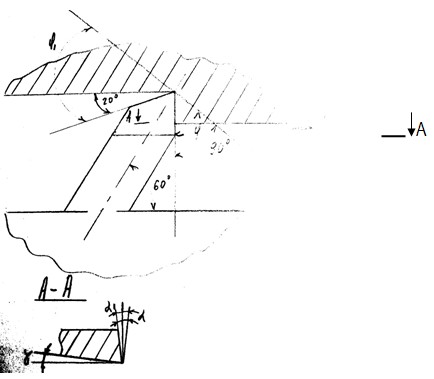
Размеры углов для черновой обработки: φ = 60°, φ1 = 10÷15°
Размеры углов для чистовой обработки: φ = 90°, φ1 = 0°÷30°
При конструировании расточного инструмента с использованием державочных резцов рекомендуется предусматривать механизм регулирования положения резца в оправке. Положение резцов в расточных оправах определяют при конструировании резца (инструмента) с учетом условий крепления резца, параметров оправки, возможности использования элементов регулирования и характера обработки. В зависимости от угла наклона резца в оправке назначаются соответствующие углы в плане (см. рис. выше). Копиретные углы заточки назначают с учетом условий обработки и свойств обрабатываемого материала.
Информация по теме:
Система электроснабжения вагона
Освещение вагона Для освещения вагона применяются как лампы накаливания, так и люминесцентные. По сравнению с лампами накаливания применение люминесцентных ламп позволяет обеспечить более высокий уровень освещенности помещений вагона. Вентиляция вагона Вагон имеет приточную принудительную вентиляци ...
Микрологистическая система KANBAN
Как уже отмечалось, одной из первых попыток практического внедрения концепции «точно в срок» явилась разработанная корпорацией Toyota Motor микрологистическая система KANBAN (что в переводе с японского означает «карта»). Система KANBAN представляет собой первую реализацию «тянущих» микрологистическ ...
Технико–эксплуатационные
характеристики флота
Таблица 5- Самоходный флот Показатели Единица измерения Схема №1 Тикси-Якутск Схема №2 Усть-Кут-Якутск Номер проекта Номер проекта 428 СК-2000 Р-33 Тип судна Буксир-толкач Составной т/х площ. Буксир-толкач Грузоподъёмность тонн 900 Мощность л.с. 2000,00 1100,00 600,00 Класс регистра "О" & ...
Навигация
- Главная
- Транспортная логистика
- Основные понятия грузоведения
- Строительство автомобильных дорог
- Обслуживание локомотивов
- Автомобильный транспорт
- Моторные масла
- Материалы