Расчет технологического процесса ремонта корпуса автосцепки
Расчет технологического процесса сводится к определению штучного времени, которое определяется по формуле:
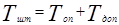 ,
где  - оперативное время, мин.;
 - дополнительное время, мин.
определяется по формуле:
 ,
где  - норма времени на i-тую операцию;
n – количество операций в технологическом процессе.
=1+4+0,25+2+0,25+2+0,33+3,5+0,25+3,5+1+0,5+1+2+0,5+0,33+4+5+
+0,5=31,91 мин.
Дополнительное время дается на отдых, содержание рабочего места, и определяется в %-ом соотношении от оперативного времени

 мин.
 мин.
Информация по теме:
Определение показателей экономической эффективности предлагаемых
мероприятий
Годовой экономический эффект от внедрения предлагаемых мероприятий по сокращению разрывов подвижного состава в пути следования составит: (5.6) где Е – сэкономленные годовые эксплуатационные расходы, связанные с разрывом автосцепок подвижного состава, 2306,05 тыс.руб.; r – нормативный коэффициент эф ...
Основные возможные неисправности, способы их устранения
Таблица 2.1. Возможные неисправности главной передачи заднего моста, их причины и методы устранения Возможные неисправности Причина неисправности Метод устранения Постоянный шум при работе заднего моста 1. Износ шлицевого соединения с полуосевыми шестернями. 2. Неправильная регулировка, повреждение ...
Выбор материала валов и допускаемых напряжений на кручение
Выбираем материал быстроходного вала-шестерни и тихоходного вала: сталь 45 ГОСТ 1050-88. Термообработка – улучшение, твердость 235…262 НВ, , , [таблица 6; 5, таблица 3.2]. Принимаем допускаемые напряжения на кручение заниженными и равными: для быстроходного вала; для тихоходного вала [5, раздел 7.2 ...
Навигация
- Главная
- Транспортная логистика
- Основные понятия грузоведения
- Строительство автомобильных дорог
- Обслуживание локомотивов
- Автомобильный транспорт
- Моторные масла
- Материалы