Определение количества оборудования для отделений 1-го класса
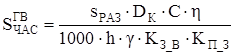 , м²/ч (6.6)
где  – разовая загрузка ванны, м² [2];
 – плотность тока, А/ м² [2];
С – электрохимический эквивалент, г/А-ч. [2];
η – выход по току, % [2];
h – толщина наносимого слоя, мкм [2];
γ
– удельный вес наносимого металла, г/см³ [2];
 – коэффициент, учитывающий потери времени на загрузку-выгрузку ванн [2];
 – коэффициент, учитывающий потери времени на подготовительно-заключительные операции в начале и в конце рабочего дня [2].
Размеры ванн выбираются в зависимости от размеров деталей или подвесных приспособлений [2]. Разовая загрузка ванн для нанесения покрытий:
 , (6.7)
где  – удельная загрузка катодных штанг, м²/ пог.м. [2];
 – длина рабочего пространства ванны, м [2].
При необходимости, в соответствии с технологическим процессом определяется продолжительность гальванической операции:
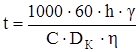 , ч. (6.8)
Сводная ведомость оборудования по отделениям авторемонтного предприятия представлена в таблице В.5.
Информация по теме:
Расчёт и корректирование трудоёмкости капитального ремонта
Для проектировочного расчёта воспользуемся приведенной программой, которая включает не все заданные объекты, а только часть их, так называемые представители, к которым приводятся остальные объекты развёрнутой программы. Т.о. производится пересчёт всей номенклатуры ремонтируемых объектов на один или ...
Специальный раздел: АПК ДК
В системе передача информации с сигнальных точек и переездов осуществляется с помощью приборов АКСТ-СЧМ (автомат контроля сигнальной точки, синтезирующий частоту, микроэлектронный) по проводам линии двойного снижения напряжения ДСН, ОДСН или выделенной физической паре. В системе АПКДК в аппаратуру ...
Устройство и конструкция автосцепки СА-3
Автосцепное устройство типа СА-3 (рис. 1) грузовых вагонов размещается в консольной части хребтовой балки рамы кузова и состоит из следующих основных частей: корпуса автосцепки с деталями механизма сцепления, ударно-центрирующего прибора, упряжного устройства с поглощающим аппаратом и опорных часте ...
Навигация
- Главная
- Транспортная логистика
- Основные понятия грузоведения
- Строительство автомобильных дорог
- Обслуживание локомотивов
- Автомобильный транспорт
- Моторные масла
- Материалы